Extrusora de alimentación en frío para caucho
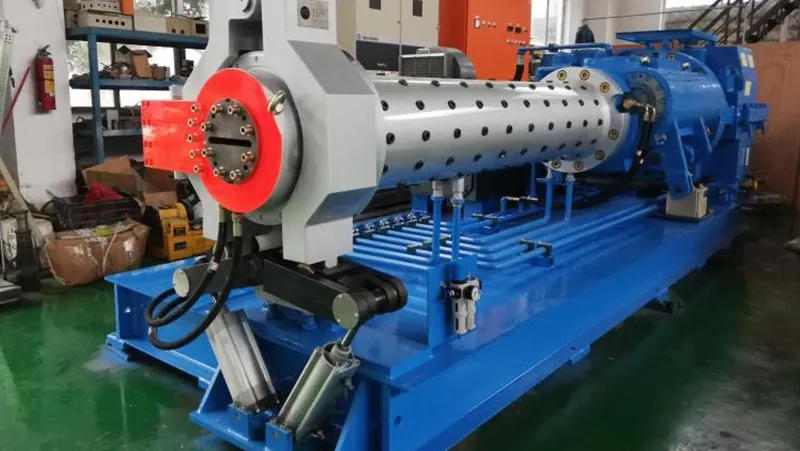
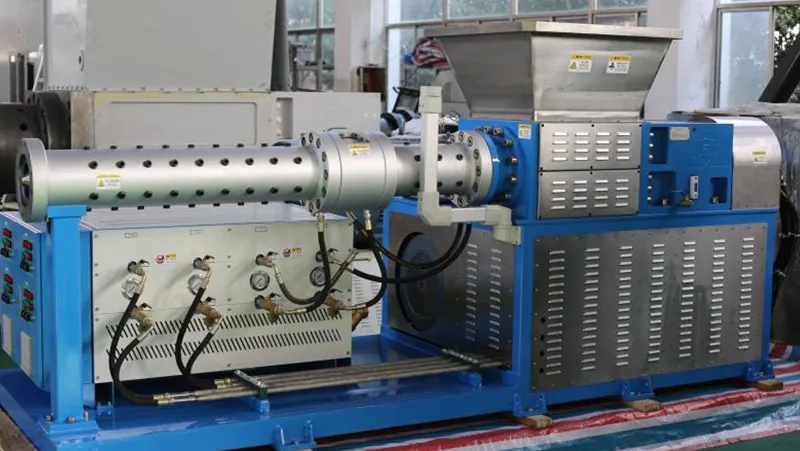
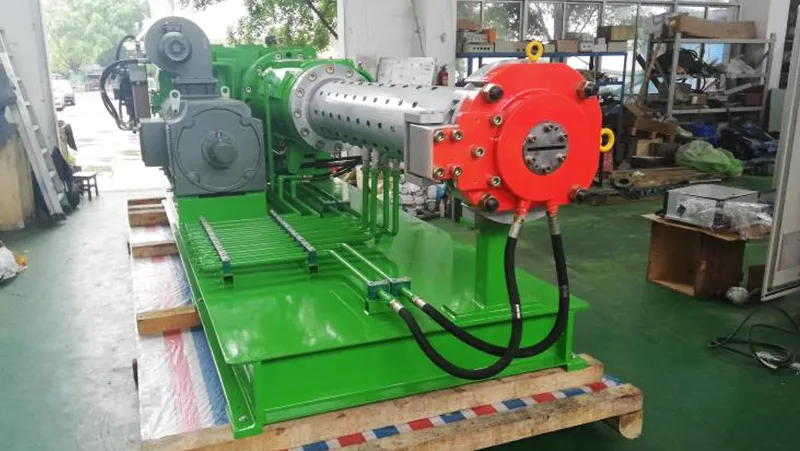
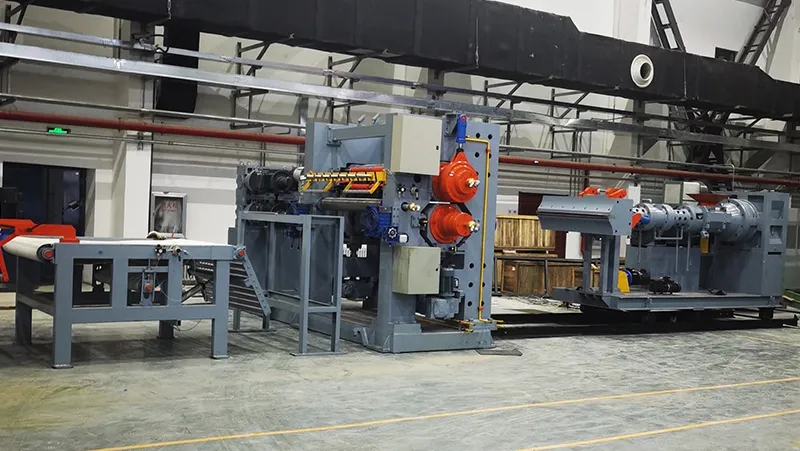
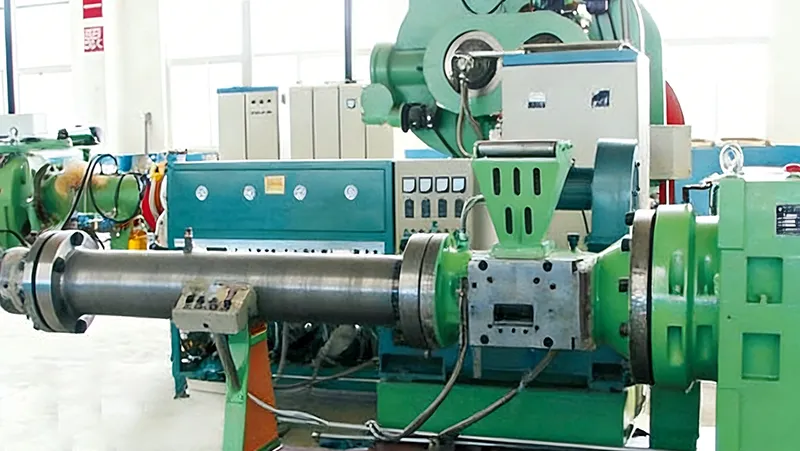
Las extrusoras de alimentación en frío procesan compuestos de caucho sin necesidad de una etapa previa de calentamiento específica para alimentar la extrusora. El compuesto entra en la sección de alimentación y es transportado, plastificado y presurizado por el tornillo antes de pasar a través del cabezal de extrusión para obtener la forma requerida.
Esta gama está disponible con tornillos de 60 a 150 mm de diámetro y capacidades máximas de producción de 60 a 900 kg/h. Los diferentes tamaños permiten adaptar la extrusora al tipo de compuesto, al perfil requerido y a la capacidad de producción de la línea.
- Extrusión de bandas de rodadura para neumáticos.
- Fabricación de cámaras de aire y otros productos tubulares de caucho.
- Extrusión de tiras, perfiles y otros productos semielaborados de caucho.
- Extrusión de caucho para aplicaciones de cables y otros productos técnicos.
- Fabricación de bladders y otros componentes de caucho, según el cabezal y la configuración de la línea.
| Diámetro del tornillo (mm) | ||||
| Relación L/D | 15/1 | 12/1 | 12/1 | 16/1 |
| Velocidad máxima del tornillo (r/min) | 75 | 60 | 50 | 45 |
| Capacidad máxima de producción (kg/h) | 60 | 260 | 500 | 900 |
| Modelo del motor | Y180-4 | Y280S-6 | Z4-225-11 | Z4-250-31 |
| Potencia del motor (kW) | 22 | 45 | 75 | 132 |
| Altura del eje central (mm) | 1200 | 900 | 950 | 950 |
| Presión del agua de refrigeración (MPa) | ≥0.2 | ≥0.2 | ≥0.2 | ≥0.2 |
| Dimensiones generales (L × An × Al) (mm) | 2700×780×1560 | 2280×1000×1370 | 2789×1318×1706 | 6000×930×1545 |
| Peso (kg) | 2000 | 2500 | 4850 | 9000 |
- El cilindro incorpora canales helicoidales para favorecer la transferencia térmica, mientras que el rodillo de alimentación facilita la entrada continua del compuesto en la sección de alimentación.
- El tornillo y el revestimiento interior del cilindro están fabricados en acero nitrurado para aumentar la dureza superficial y la resistencia al desgaste. La geometría del tornillo incorpora roscas principal y auxiliar de doble entrada para favorecer la plastificación y la limpieza del material durante el proceso.
- El reductor de engranajes endurecidos incorpora lubricación forzada para proporcionar una transmisión estable y reducir el ruido durante el funcionamiento.
- La temperatura de las diferentes zonas se regula automáticamente mediante un sistema de circulación de agua caliente, permitiendo mantener condiciones térmicas controladas durante la extrusión.
- El accionamiento puede configurarse mediante motor de corriente alterna con variador de frecuencia o motor de corriente continua, permitiendo ajustar de forma continua la velocidad del tornillo según los requisitos del proceso.
Las extrusoras de alimentación en frío son adecuadas para procesar de forma continua compuestos de caucho sin necesidad de precalentarlos específicamente antes de introducirlos en la extrusora. Esta configuración facilita la integración del equipo en líneas de producción de perfiles y productos semielaborados y permite trabajar con diferentes formulaciones mediante la selección adecuada del tornillo y el cabezal.