Conformadoras para fuelles neumáticos de lóbulo rodante
Formación de capas y conformado de extremos antes de la vulcanización
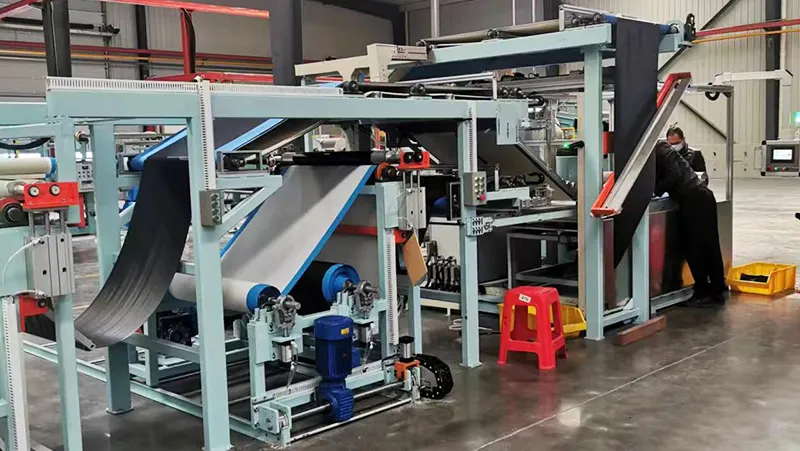
Esta conformadora se utiliza para preparar cuerpos semielaborados de fuelles neumáticos de lóbulo rodante antes de la vulcanización. El equipo está compuesto principalmente por una bancada, un armario, el conjunto del husillo, la mesa de conformado, un mecanismo superior de presión y un sistema de posicionamiento mediante indicadores infrarrojos.
El sistema incorpora control HMI y ajuste automático de parámetros. El operador selecciona la especificación de fuelle requerida e instala el cabezal de conformado correspondiente. Una vez seleccionada la especificación, el sistema ajusta automáticamente los parámetros de trabajo y las indicaciones infrarrojas asociadas al tipo de fuelle.
Los indicadores infrarrojos sirven de guía para posicionar la lámina de caucho n.º 1 y las sucesivas capas de tejido de cordones. Una vez colocada la primera lámina de caucho en la zona indicada y puesto en marcha el ciclo, la máquina realiza automáticamente el bobinado y modifica la guía visual para la siguiente capa. La secuencia continúa hasta completar el bobinado de la lámina de caucho n.º 2. Según el proceso requerido, puede activarse o no el mecanismo superior de presión. Finalmente, el producto conformado se retira mediante aire comprimido.
- Dimensiones totales (largo × ancho × alto): 2800 × 2200 × 2000 mm
- Potencia total: 7 kW
- Rango de diámetro del cabezal de conformado: 160–250 mm (requiere sustituir el cabezal correspondiente)
- Longitud aplicable del fuelle neumático: 300–900 mm
- Velocidad de conformado: 1 pieza/min (proceso automático)
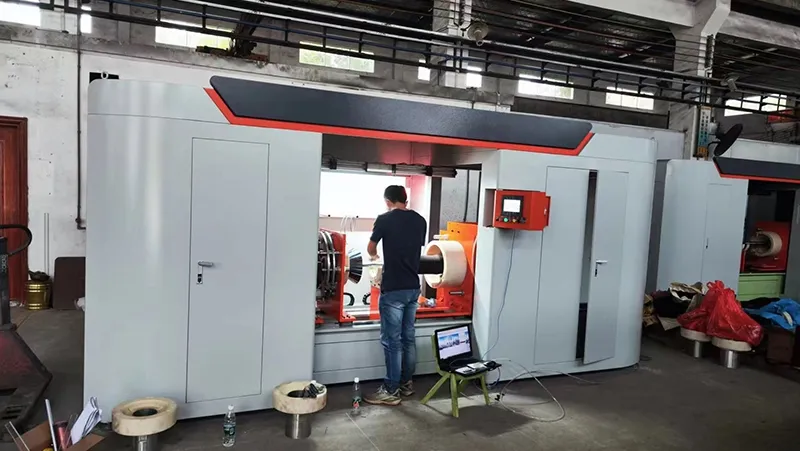
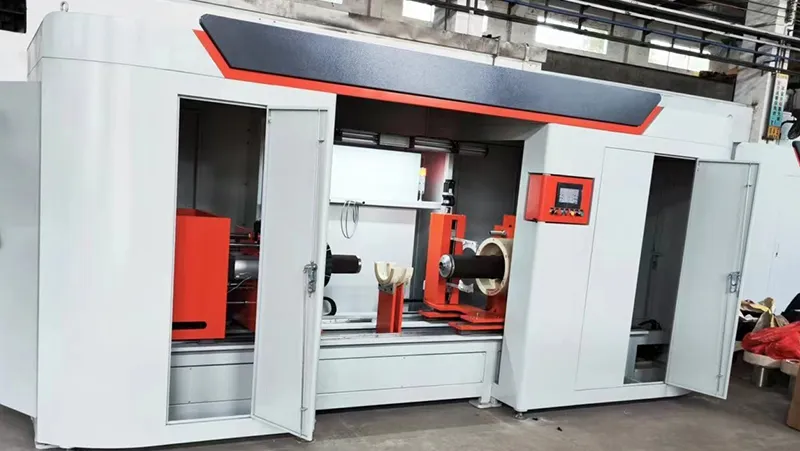
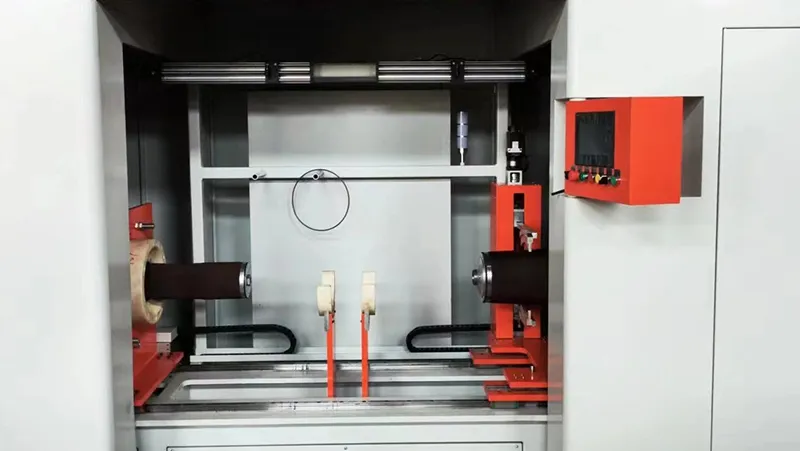
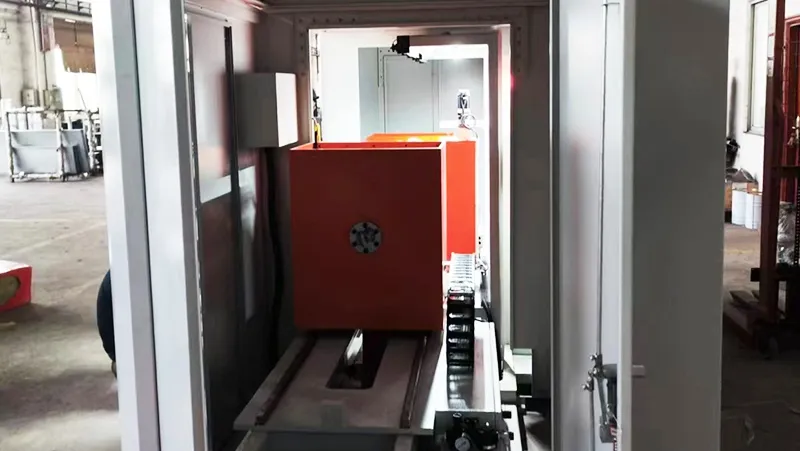
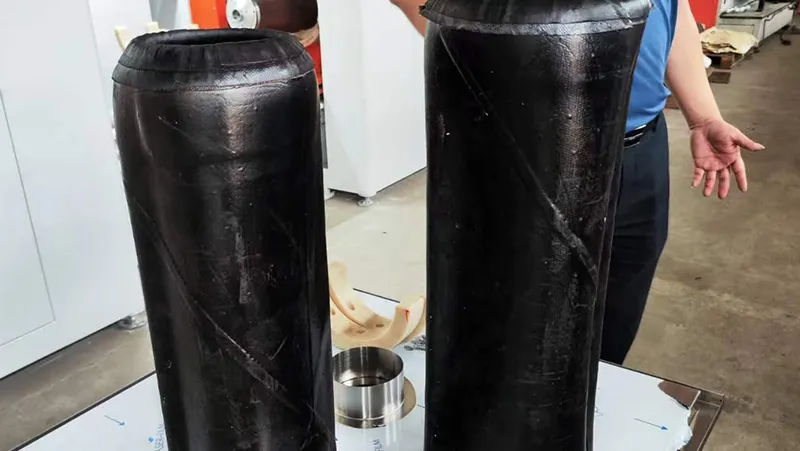
Esta máquina realiza el plegado de los extremos durante la fabricación de fuelles neumáticos de las series M y L, así como de fuelles de mayores dimensiones. El equipo incorpora un mecanismo específico de plegado y diferentes cabezales de conformado para trabajar con distintos tamaños de producto.
La máquina incluye bastidor, cabezales laterales izquierdo y derecho, mecanismo de plegado de extremos, armario de control eléctrico y sistema HMI. Antes de iniciar la producción, el operador selecciona en la HMI la especificación de fuelle requerida y el sistema carga automáticamente los parámetros correspondientes después del reinicio. Una vez montados los anillos de acero en los elementos de sujeción y colocado el cuerpo preformado del fuelle sobre la bandeja, el ciclo de plegado se realiza automáticamente.
- Dimensiones totales (largo × ancho × alto): 4700 × 1500 × 2200 mm
- Peso de la máquina: 1300 kg
- Potencia total: 6 kW
- Presión de suministro de aire: 0.7 MPa
- Alimentación eléctrica: trifásica, cuatro hilos, 380 V
- Rango aplicable de diámetro del cabezal de conformado: 160–230 mm (requiere sustituir la bandeja correspondiente)
- Rango de diámetro del anillo de acero del extremo pequeño: 123–164 mm
- Rango de diámetro del anillo de acero del extremo grande: 208–265 mm
- Rango aplicable de longitud del fuelle neumático: 430–900 mm
- Paralelismo entre ambos extremos después del plegado: ±5 mm
- Precisión dimensional de ambos extremos después del plegado: ±5 mm
- Precisión del control de desplazamiento: ±0.5 mm
- Velocidad de plegado de extremos: 1 pieza/min (proceso automático)
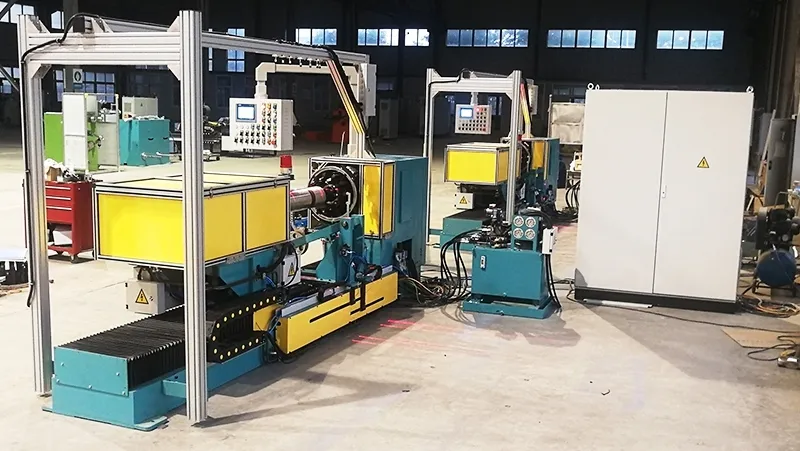
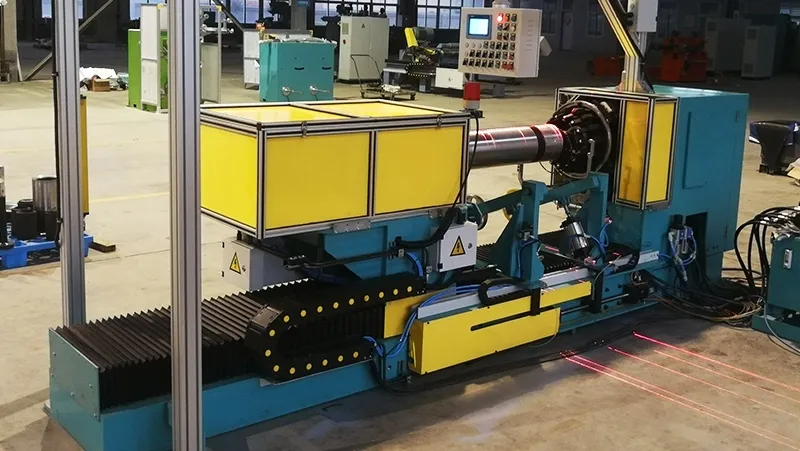
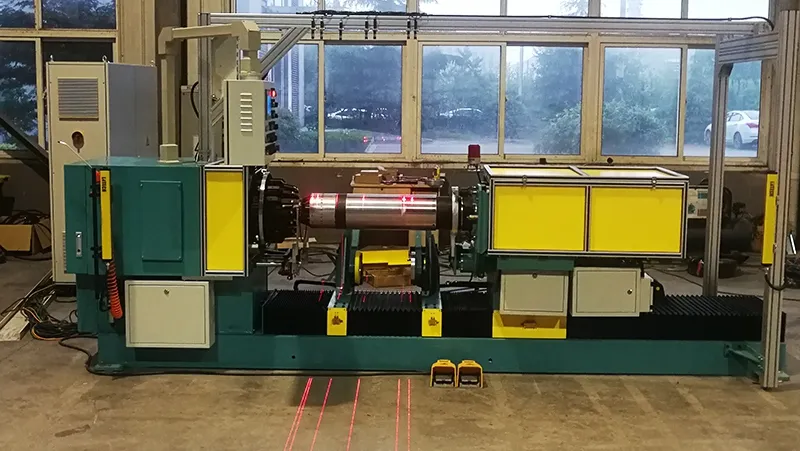
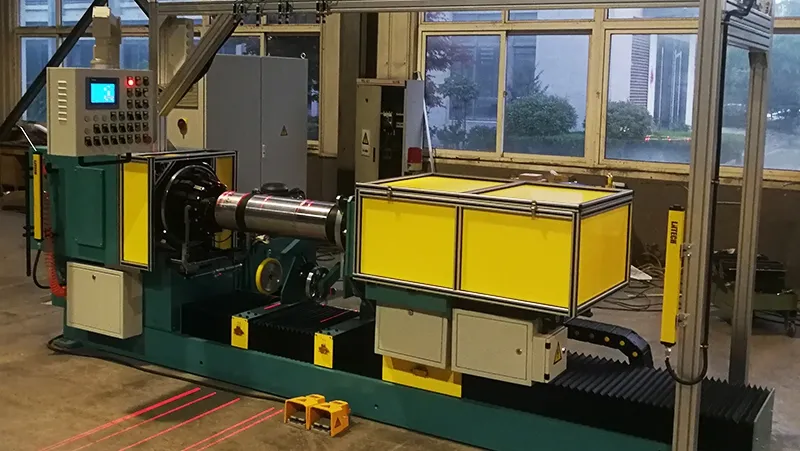
Esta conformadora utiliza un proceso integrado en una sola etapa, realizando en la misma unidad el conformado del cuerpo tubular y el plegado de los extremos.
En el extremo grande del fuelle, unos rodillos mecánicos y un cabezal de conformado de doble plegado trabajan conjuntamente para realizar el conformado del extremo. En el extremo pequeño, placas de dedos y una vejiga de volteo participan en el plegado alrededor del anillo. Dos conjuntos inferiores de rodillos de presión complementan el proceso mediante movimientos accionados por cilindros.
Los servomotores controlan la rotación del cabezal de conformado y su posicionamiento lateral, mientras los rodillos compactan las láminas de caucho y ayudan a expulsar el aire atrapado entre las capas durante el conformado.
- Rango de diámetro del fuelle neumático: 160–240 mm
- Diámetro interior del anillo de acero del extremo grande: 209–289 mm
- Diámetro interior del anillo de acero del extremo pequeño: 122.5–170 mm
- Rango aplicable indicado para los anillos de acero de ambos extremos: 300–800 mm
- Precisión del diámetro de la superficie del tambor: ±0.2 mm
- Tiempo del ciclo de producción: 4–8 min/pieza